
189-2923-7076
189-2923-7076
一、塑料薄膜厂VOCs来源与危害
▍污染源:
生产工艺:
挤出吹膜:聚乙烯(PE)、聚丙烯(PP)等原料高温熔融挤出时挥发VOCs(如非甲烷总烃)。
印刷涂布:溶剂型油墨(含甲苯、乙酸乙酯)干燥过程中释放VOCs。
典型成分:苯系物(苯、甲苯、二甲苯)、酮类(丙酮)、酯类(乙酸乙酯)、非甲烷总烃(NMHC)。
行业特点:连续生产、VOCs浓度波动大(50-800 mg/m³)、含细颗粒物(原料粉尘)。
▍核心危害:
健康风险:苯系物(一类致癌物)导致血液疾病,乙酸乙酯刺激呼吸道及神经系统。
环保合规:未处理废气直排违反《大气污染物综合排放标准》(GB 37822-2019),面临罚款及限产。
经济损失:年VOCs排放量达数十吨,环保税负增加,废活性炭处置成本高。
二、VOCs废气处理工艺详解
▍工艺选择依据
针对塑料薄膜厂“低浓度、大风量、含颗粒物”的废气特性,推荐 “喷淋预处理+活性炭吸附浓缩+催化燃烧(RCO)” 组合工艺,兼顾经济性与达标排放。
▍工艺流程与技术亮点
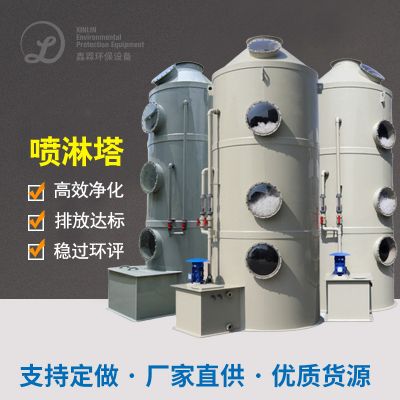
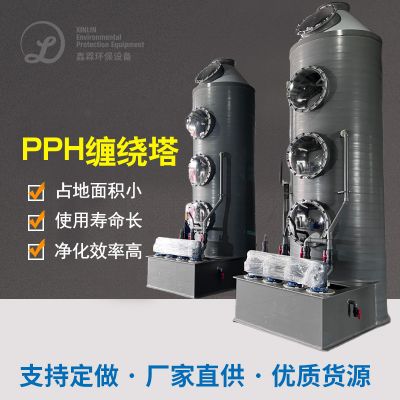
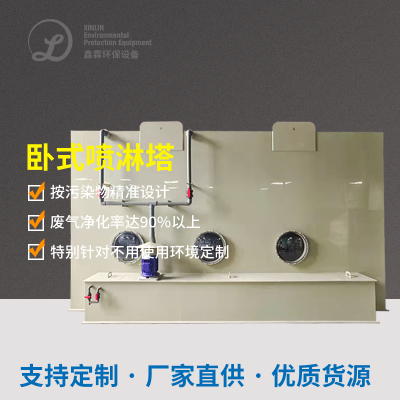
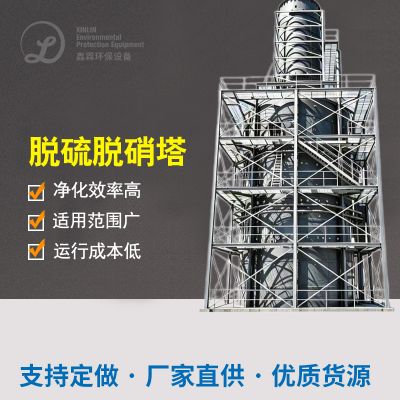
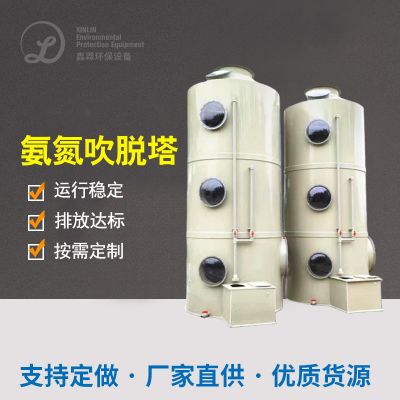
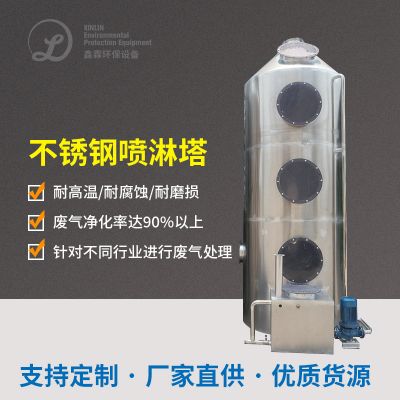
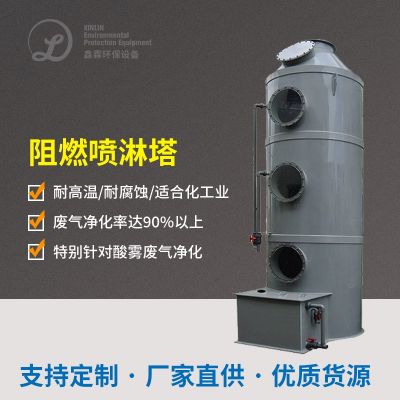
一级净化——喷淋塔(预处理)
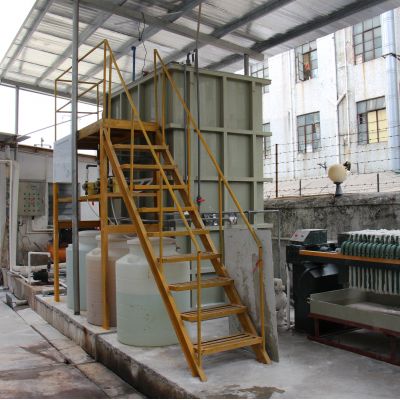
填充料层选用多面空腔球填充料,液气排斥适用面积发展40%。 反复水pH自行调节器,提高制剂耗用。 自动喷淋系统液(含碱水饱和溶液)中合呈酸性有毒气体(如HCl),剔除科粒物(灰尘、食材残渣)。 温度下降有机废气,控制未果吸附性炭因持续高温降解。作用:
技术优化:
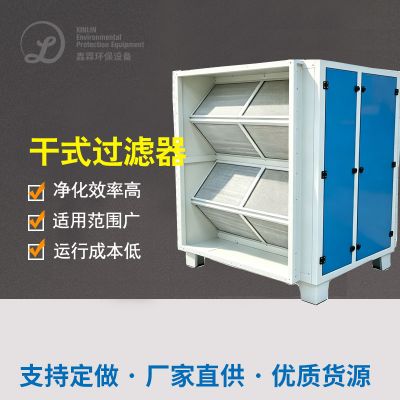
二级净化——干式过滤器(深度除尘)
杜绝粒状物闭塞催化活性酶炭砂芯过滤器,延缓催化活性酶炭期限3-5倍。初效过滤器:拦截≥5μm颗粒(如未熔融树脂颗粒)。
中效过滤器:袋式除尘器(PP材质)去除≥1μm颗粒(去除率≥99%)。
技术配置:
优势:
三级净化——活性炭吸附浓缩+催化燃烧(RCO)
热能回用:燃烧后余热用于预热进气或烘干工序,节能率≥40%。
智能控制:PLC自动切换吸附/脱附模式,VOCs出口浓度≤20 mg/m³(优于国标50 mg/m³)。
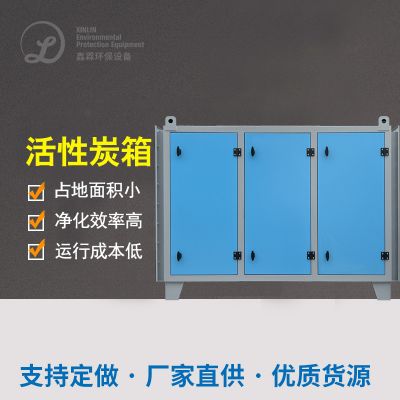
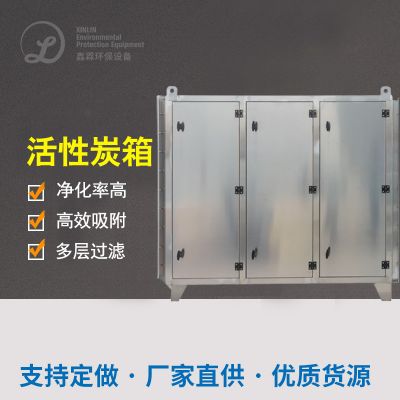
活性炭吸附:蜂窝活性炭(碘值≥1000mg/g)吸附VOCs,动态吸附效率≥90%。
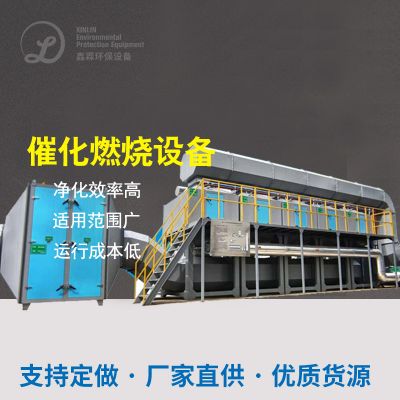
催化燃烧:贵金属催化剂(Pt/Pd)在200-300℃低温氧化VOCs为CO₂和H₂O,脱附效率≥97%。
工艺设计:
技术突破:
▍技术优势
✅ 高效达标:VOCs总去除率≥98%,颗粒物去除率≥99%。
✅ 资源循环:余热回用降低能耗,活性炭脱附再生减少危废产生。
✅ 灵活适配:适用于大风量(5,000-50,000 m³/h)、中低浓度(50-800 mg/m³)工况。
三、成功案例——某塑料薄膜包装龙头企业
▍项目背景
工况特点:
8台吹膜机+3条油墨印刷线,VOCs阀值密度达600 mg/m³,含聚乙稀有害气体(颗粒直径0.1-5μm)。 原加工为单一纯粹活性氧酶类炭粘附,年更改活性氧酶类炭相应费用超80万块人民币,的排放过高被干净局惩罚。▍解决方案
设备升级:
合并喷淋系统塔(处里功率20,000 m³/h)+ 湿式净化器(净化精密度0.3μm)。 改革为RCO催化反应焚烧机系统(补救排风量15,000 m³/h),配套方案热源收购仪器。核心参数:
指标体系 加工前 外理后 达到标准化标准化 VOCs氨水浓度(mg/m³) 300-600 ≤15 GB 37822-2019 粉末物氧浓度(mg/m³) 5-10 ≤5 PM2.5≤15 能量回收利用率 — 40% —▍客户效益
环保效益:年减排VOCs 18吨,规避环保处罚风险。
经济效益:活性炭成本下降85%,余热回用节省燃气费用12万元/年。
客户评价:
“改进后废液进行处理程序使用比较稳定,余热回收大幅度降低了干燥万元产值能耗,基础性总成本合理利用差异性!”四、工艺选型对比与增值服务
▍主流工艺对比
工艺技术的类型 优越性 有限性性 符合场景中单一活性炭吸附 初期投资低 吸附饱和后需频繁更换 小风量、间歇性排放
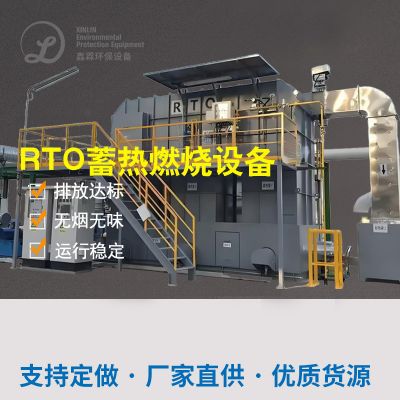
RTO蓄热燃烧 处理高浓度废气 投资高,运行能耗大 浓度≥1000 mg/m³
RCO催化燃烧 低温高效,余热回用 催化剂寿命有限 中低浓度、大风量
▍增值服务
在线监测系统:安装VOCs在线分析仪,数据联网至环保平台,实时预警。
危废减量化:提供活性炭再生服务,减少危废处置成本50%以上。
行业定制方案:
高湿度废气:喷淋塔增加除雾器,防止活性炭吸水失效。
多组分VOCs:优化催化剂配方,提升复杂成分氧化效率。
 扫一扫添加微信